Riton®

SLM или литьё коронок из кобальт-хрома: что выбрать лаборатории
предложение и вы получите лучшую цену!

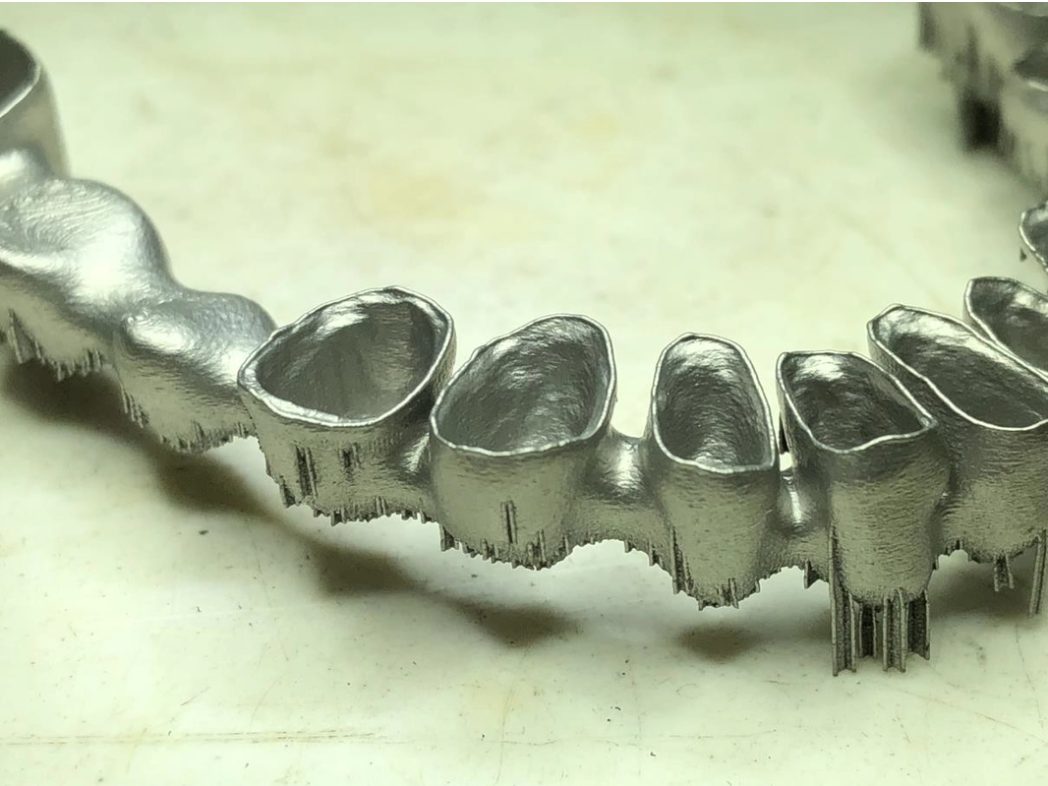
Лаборатория, которая делает коронки из кобальт-хрома, выбирает между двумя путями: лить, как привыкли, или печатать на SLM-принтере. В статье собраны проверяемые факты: что показало лабораторное исследование краевого зазора, сколько работ за один цикл печатают модели Riton и на что смотреть при выборе.
Как работает SLM-печать
SLM - селективное лазерное плавление. Волоконный лазер сплавляет порошок кобальт-хрома слой за слоем по цифровой модели, толщина слоя от 20 до 60 мкм в зависимости от модели. Файл для печати лаборатория берёт из своей программы в формате STL.
Порошок завода Riton C01 (CoCrMoW): хром 24,5-28,5%, молибден 4-6%, вольфрам 4-6%, размер частиц D10 15-19 мкм, D90 50-58 мкм.
Что показывает исследование
Сравнение провели в лабораторных условиях (in vitro): Xu D, Xiang N, Wei B. The marginal fit of selective laser melting-fabricated metal crowns: an in vitro study. J Prosthet Dent. 2014;112(6):1437-40. Взяли 36 одиночных коронок из кобальт-хрома: 18 напечатали методом SLM и 18 отлили.
Мерили краевой зазор: расстояние между краем коронки и зубом. Чем он меньше, тем плотнее прилегает край.
средний краевой зазор у литых коронок
средний краевой зазор у коронок, напечатанных SLM
Разница между группами 67,33 мкм (170,19 - 102,86), авторы называют её значимой.
Важно: это лабораторное исследование на 36 коронках, не клиническое. Оно сравнивает один параметр, краевой зазор одиночных коронок, и не говорит о том, как будут вести себя работы у ваших пациентов. Источник: PubMed 25001421, проверено 18.10.2026.
Сколько печатают модели Riton
Данные производителя: сколько работ принтер печатает за один цикл.
| Модель | За один цикл | Время | Платформа | Лазер |
|---|---|---|---|---|
| M-Lab | 100 коронок или 7 бюгельных каркасов | 2,5 ч | ø100 мм | 250 Вт |
| M-150 | 200 коронок или 17 каркасов бюгеля | 4,5 ч | ø150 мм | 500 Вт |
| D-150 | 220 коронок | 4,5 ч | ø150×100 мм | IPG 500 Вт |
| D-150 DUAL | 220 коронок | 2,7 ч | на странице модели | два по 500 Вт |
| D-200 DUAL | 430 коронок или 35 каркасов | 5,5 ч | 220×150×100 мм | 2 × 500 Вт |
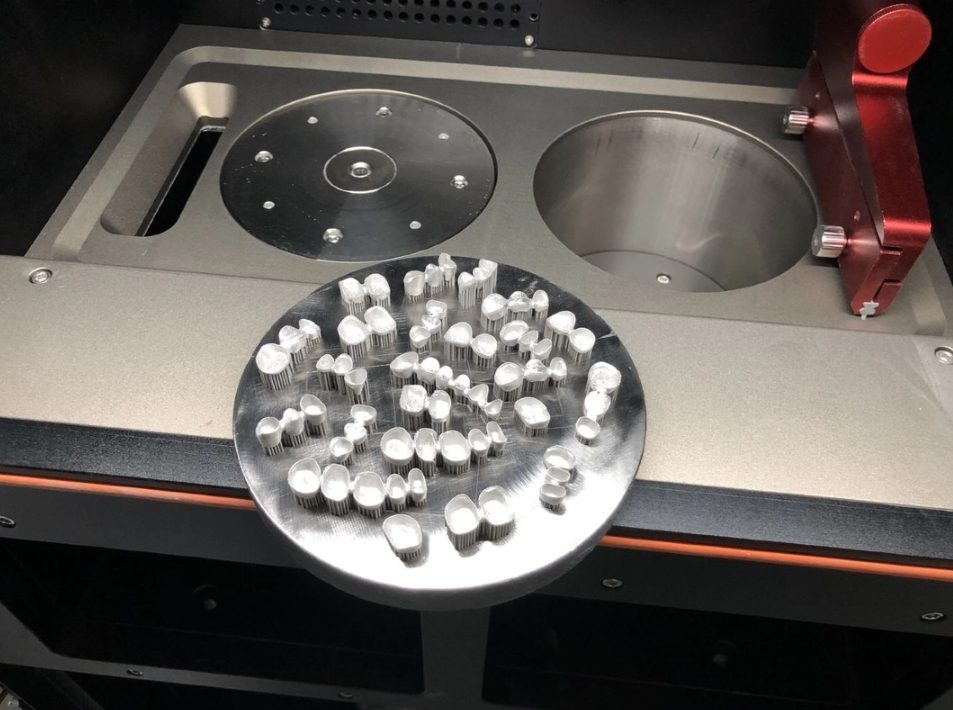
Что ещё печатает SLM
Не только коронки: мосты, каркасы, бюгельные каркасы, абатменты и импланты. Материалы: кобальт-хром, нержавеющая сталь, титан. Защитный газ: азот или аргон.
Как выбрать для своей лаборатории
Мы не утверждаем, что одно лучше другого во всём: исследование выше сравнивает один параметр. Стоимость работы, загрузка техников и поток заказов зависят от лаборатории, общих цифр «для всех» у нас нет. Поэтому предлагаем проверить на своих работах.
- Посчитайте, сколько коронок и каркасов вы делаете в месяц.
- Закажите бесплатную тестовую печать по своему файлу.
- Сравните напечатанные работы с теми, что получаете сейчас.
- Попросите расчёт под ваш объём.
Что дальше
Частые вопросы
Правда ли, что SLM-коронки прилегают точнее литых?
В одном лабораторном исследовании (Xu, Xiang, Wei, 2014) средний краевой зазор у SLM-коронок был 102,86 мкм, у литых 170,19 мкм, разница значимая. Это исследование in vitro на 36 коронках, не клиническое, поэтому проверять лучше на своих работах.
Какие металлы можно печатать на SLM-принтере?
Принтеры Riton печатают кобальт-хромом, нержавеющей сталью и титаном. Защитный газ: азот или аргон.
Что, кроме коронок, можно печатать?
Мосты, каркасы, бюгельные каркасы, абатменты и импланты.
Сколько коронок печатается за один цикл?
Зависит от модели, данные производителя: от 100 коронок за 2,5 часа на M-Lab до 430 коронок за 5,5 часа на D-200 DUAL. Все модели собраны в таблице выше.
Как проверить SLM на своих работах до покупки?
Закажите бесплатную тестовую печать: пришлите STL-файл, мы напечатаем его на принтере Riton, а вы сравните результат с тем, что получаете сейчас.

комплектации
и уборки принтера
и комплекта оборудования
с обычными баллонами
с креплением для платформы от принтера


Инновации. Качество. Надежность
Официальный дилер на территории
России Компания Riton





коммерческое предложение
вас на тестовую печать
вас на демо принтера